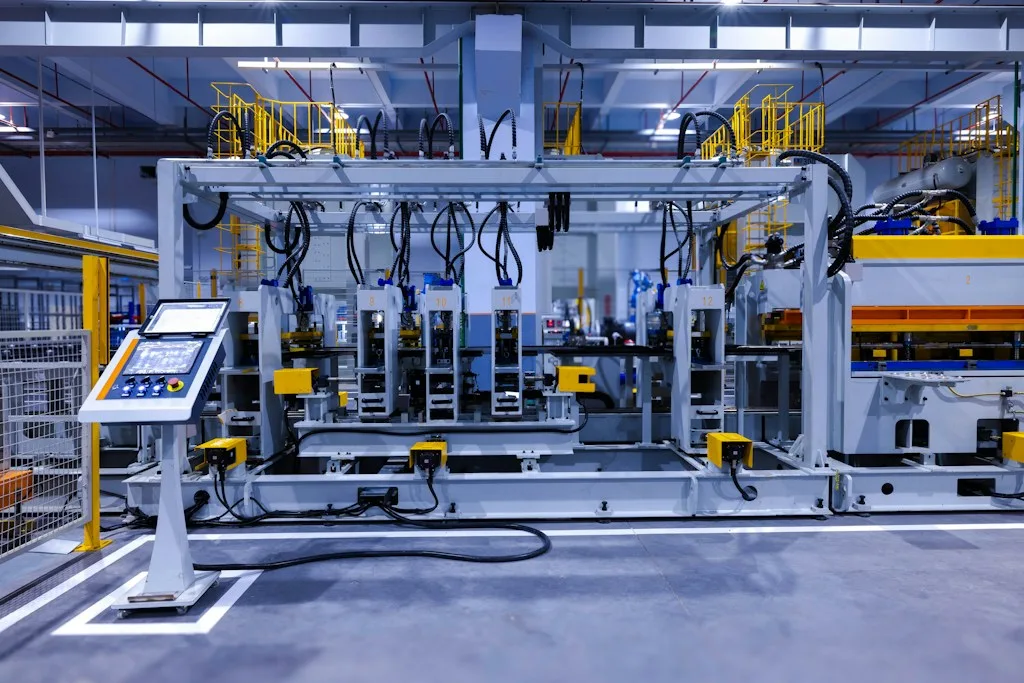
Utrzymanie ruchu i regeneracja parku maszynowego - od pojedynczych napraw po budowę linii
Nowa jednostka wytwórcza to nierzadko wydatek rzędu 300-500 tysięcy złotych, podczas gdy przywrócenie fabrycznych parametrów wysłużonego sprzętu pochłania zazwyczaj od 30 do 40 procent tej kwoty. Z ekonomicznego punktu widzenia ta różnica jest bezdyskusyjna. Podstawowym zagadnieniem na halach produkcyjnych pozostaje właściwa ocena stanu technicznego wypracowanego urządzenia oraz weryfikacja, czy dany korpus i mechanika nadają się do opłacalnej regeneracji. Odkładanie interwencji serwisowych na ostatnią chwilę potęguje uszkodzenia, zamieniając prostą wymianę łożysk w konieczność szlifowania całego łoża i ponownego ustawiania geometrii.
Nowa jednostka wytwórcza to nierzadko wydatek rzędu 300-500 tysięcy złotych, podczas gdy przywrócenie fabrycznych parametrów wysłużonego sprzętu pochłania zazwyczaj od 30 do 40 procent tej kwoty. Z ekonomicznego punktu widzenia ta różnica jest bezdyskusyjna. Podstawowym zagadnieniem na halach produkcyjnych pozostaje właściwa ocena stanu technicznego wypracowanego urządzenia oraz weryfikacja, czy dany korpus i mechanika nadają się do opłacalnej regeneracji. Odkładanie interwencji serwisowych na ostatnią chwilę potęguje uszkodzenia, zamieniając prostą wymianę łożysk w konieczność szlifowania całego łoża i ponownego ustawiania geometrii.
Zwiastuny kłopotów na hali produkcyjnej
Spadek powtarzalności wykonywanych detali rzadko pojawia się z dnia na dzień. Z reguły jest to proces stopniowy, objawiający się powolnym gubieniem tolerancji wymiarowych, narastającym biciem na wrzecionie czy charakterystycznym stożkowaniem podczas toczenia dłuższych elementów. Powszechnym błędem jest w takich sytuacjach drastyczne zwiększanie częstotliwości doraźnych interwencji zakładowego działu technicznego. Kolejne programowe kompensacje luzów czy regulacje śrub przestają przynosić wymierne efekty w momencie, gdy fizycznemu wytarciu ulegają sztywne prowadnice ślizgowe.
W takich momentach profesjonalna naprawa obrabiarekzdejmuje z barków kierownictwa ryzyko całkowitego wstrzymania planu produkcyjnego. Niezbędna jest dokładna diagnostyka mechaniczna, którą na miejscu lub w siedzibie klienta przeprowadza farempoland.pl. Polega ona na weryfikacji luzów nawrotnych, pomiarze wibracji układów napędowych oraz sprawdzeniu szczelności systemów hydraulicznych. Często okazuje się, że hałas dochodzący ze skrzyni przekładniowej to zaledwie wierzchołek góry lodowej, a zignorowanie tego objawu prowadzi do pęknięcia wału zębatego i zablokowania kinematyki.
Regeneracja mechaniki zamiast wymiany całości
Nierzadko masywny żeliwny trzon urządzenia zachowuje pełną stabilność, a problematyczny staje się wyłącznie jeden wyeksploatowany układ. Sprawdzonym rozwiązaniem pozostaje wówczas skupienie się na remoncie częściowym, na przykład z wykorzystaniem profesjonalnego zaplecza wykonawczego. Wymiana łożysk wrzeciona klasy precyzyjnej, odtworzenie zużytych nakrętek śrub tocznych czy kompleksowe przemycie i uszczelnienie układów centralnego smarowania znacząco poprawiają jakość obróbki.
Praktyka przemysłowa wyraźnie dowodzi, że regularna, prewencyjna konserwacja maszyndiametralnie wydłuża żywotność wymienionych elementów. Naturalne tarcie, zanieczyszczenia chłodziwa oraz opiłki wnikające pod zgarniacze nieuchronnie prowadzą jednak do degradacji współpracujących powierzchni. Praca prowadnic liniowych na sucho niemal zawsze skutkuje ich zatarciem w ciągu kilku tygodni intensywnej, trzyzmianowej eksploatacji.
Uwaga:Uzupełnianie stanów oleju niewłaściwym medium smarnym doprowadza do rozwarstwienia filmu olejowego pod dużymi obciążeniami, co powoduje zjawisko szarpania suportu podczas mikropołożeniowania (stick-slip).
Kiedy niezbędna staje się pełna odbudowa układów
Gdy czujniki zegarowe oraz autokolimatory wykazują znaczne odchyłki geometryczne na wszystkich osiach interpolowanych, półśrodki przestają zdawać egzamin. Konieczne staje się przeprowadzenie żmudnego procesu, w którym całe urządzenie rozbiera się na części pierwsze. Szlifowanie uszkodzonych prowadnic do bazy referencyjnej, ręczne skrobanie łoża w celu uzyskania odpowiedniego punktu nośnego oraz dopasowywanie klinów korygujących to procedury wymagające zaawansowanej wiedzy metrologicznej.
Rzetelnie przeprowadzony remont kapitalny frezarki bramowej czy dużej tokarki karuzelowej służy uzyskaniu dokładności obróbczej identycznej z parametrami deklarowanymi w oryginalnym paszporcie producenta. Duże znaczenie ma tutaj wymiana wysłużonej instalacji elektrycznej oraz orurowania hydraulicznego, które po latach pracy parcieje i grozi awarią. Niezbędne jest również wyprowadzenie nowej osiowości dla zregenerowanego wrzeciona i konika, co gwarantuje stabilne skrawanie w twardym materiale bez bicia promieniowego.
Nowe życie starych korpusów poprzez retrofit CNC
Grube, sezonowane latami odlewy żeliwne starszych maszyn konwencjonalnych charakteryzują się potężną sztywnością i tłumieniem drgań, jakich trudno szukać w lekkich konstrukcjach nowoczesnych odpowiedników z ekonomicznej półki. Głębsza modernizacja obrabiarekopiera się właśnie na racjonalnym wykorzystaniu tego potencjału materiałowego. Usunięcie starej pneumatyki tworzy przestrzeń pod inteligentne układy wykonawcze.
W praktyce technologicznej wygląda to tak, że doskonale zregenerowana baza mechaniczna otrzymuje całkowicie nowy system sterowania, wydajne serwonapędy prądu przemiennego z enkoderami absolutnymi oraz zbudowaną od podstaw szafę automatyki. Taki zabieg nie tylko odświeża sprzęt, ale skutecznie wprowadza stary park maszynowy w zaawansowane środowisko produkcyjne, umożliwiając pisanie parametrycznych programów obróbkowych i komunikację w sieci zakładowej.
Rozwiązania dedykowane dla nietypowych detali
Często katalogowe maszyny, ze względu na swoje uniwersalne pole robocze, nie radzą sobie efektywnie z wąskospecjalizowanym detalem. W surowych warunkach przemysłowych doskonałym wyborem okazują się obrabiarki specjalne, projektowane ściśle pod konkretne cykle wytwórcze. Dopasowanie parametrów tnących, unikalnych systemów mocowania hydraulicznego czy ilości wrzecion pracujących jednocześnie przy jednej operacji skraca czas jednostkowy do minimum.
Poniższa tabela systematyzuje opcje sprzętowe w zakładach produkcyjnych i ułatwia dobór optymalnego wariantu utrzymania ciągłości technicznej:
| Charakterystyka procesu | Naprawa konwencjonalna | Pełny retrofit CNC | Konstrukcje specjalne |
|---|---|---|---|
| Zastosowanie układu | Przywrócenie działania | Unowocześnienie pracy | Wąskie gardła produkcji |
| Czas wdrożenia | Krótki / Średni | Długi (wiele tygodni) | Bardzo długi (projekt) |
| Stopień automatyzacji | Pozostaje bez zmian | Skokowy wzrost precyzji | Maksymalnie zoptymalizowany |
| Integracja z siecią | Brak | Pełna (protokoły cyfrowe) | Zależna od założeń |
Konstrukcje tworzone całkowicie od podstaw
Bywają sytuacje, w których modyfikacja istniejącego parku nie pokrywa wymogów skomplikowanego procesu technologicznego. Zwiększenie zysków zapewnia wtedy zaprojektowanie zrobotyzowanego stanowiska zupełnie od zera. Kompleksowa budowa maszyn na zamówienie rozwiązuje problem braku rąk do powtarzalnej pracy i podnosi ogólną ergonomię linii montażowych.
Kluczowym etapem prac inżynieryjnych pozostaje faza koncepcyjna, podczas której łączy się wytyczne wydajnościowe z normami bezpieczeństwa. Kolejne kroki to wyfrezowanie podzespołów nośnych, zaprogramowanie sterowników PLC oraz fizyczne zintegrowanie manipulatorów, przenośników taśmowych i stanowisk kontroli optycznej w jeden płynny system.
Realizacja zleceń z perspektywy parku technologicznego
Polski przemysł generuje ogromne zapotrzebowanie na stabilnych wykonawców projektów - od wstępnych szkiców CAD aż po wypuszczenie próbnej serii detali. Zlecanie pojedynczych etapów prac podwykonawcom rodzi ryzyko rozmycia odpowiedzialności. Sprawna mechanika maszyn wymaga spójności, dlatego powierzenie realizacji jednej firmie stanowi najbezpieczniejsze rozwiązanie.
Dla przykładu, firma farempoland.pl w swoim zakładzie w Czechowicach-Dziedzicach dysponuje własnym parkiem, na który składa się sześć centrów CNC wspieranych przez piętnaście maszyn konwencjonalnych. Taka infrastruktura sprzętowa stanowi mocne zabezpieczenie logistyczne. Dorobienie uszkodzonej osi czy awaryjna obróbka wału głównego odbywa się lokalnie, eliminując przestoje. Zespół blisko 50 specjalistów odpowiada za procesy renowacji zgodnie z certyfikatem ISO 9001:2015. Wypuszczenie jednostki do eksploatacji jest w pełni uwarunkowane sporządzeniem bezbłędnego protokołu pomiaru dokładności geometrycznej.
Zachowanie stabilnego reżimu technologicznego na wydziałach obróbki i montażu wymaga niezawodnego sprzętu, wolnego od nagłych awarii. Inwestycja w odbudowę zużytej mechaniki, mądrze połączona z doposażeniem maszyn w sterowanie numeryczne, niemal zawsze zwraca się szybciej niż amortyzacja nowych urządzeń budżetowych. Zabezpieczenie ciągłości łańcucha produkcji sprowadza się do błyskawicznego reagowania na pierwsze wibracje i utratę sztywności chwytu. Współpraca z doświadczonym partnerem technicznym zdejmuje z zakładu ciężar zarządzania procesami naprawczymi. Pełen zakres usług z obszaru modernizacji oraz profesjonalnego utrzymania w sprawności parku maszynowego pozwala kompleksowo zabezpieczyć hale przed niespodziewanymi przestojami.